Kunhydraulisylinteritvikaantuessa kenttäteknikot katsovat vaistomaisesti piipun sisään ja tarkistavat männän tiivisteet, varren kromin ja pyyhkimen renkaat. Kuitenkin raskaassa käytössä olevissa liikkuvissa koneissa, kuten kaivinkoneet, kaivoslapiot, jätepakkaajat ja nivelkuormaajat, jopa 40 % suunnittelemattomista sylinterien vaihdoista johtuu katastrofaalisesta mekaanisesta viasta asennustappipisteissä: tangon silmukassa, pohjahaarukassa tai niveltapin porauksissa.
Jäätynyt, kierretty tai soikea saranatappi lukitsee nivelliitokset, aiheuttaa vakavia sivuttaissuuntaisia taivutusmomentteja männän varren poikki ja nopeuttaa pään tiivisteen vuotoa. Tässä suunnitteluoppaassa kerrotaan nastasilmien kulumisen juurimekaniikasta, oikeuslääketieteellisestä diagnostiikasta, jolla voidaan erottaa naarmu ja naarmuttava korroosio, ja metallurgiset vertailuarvot raskaiden holkkien ja karkaistujen metalliseostappien valinnassa.
| Vikatila | Fyysinen perussyy | Visuaalinen / kuultava allekirjoitus |
|---|---|---|
| Liima Galling | Metalli-metalli-mikrohitsaus rajavoiteluhäviöstä äärimmäisessä kosketuspaineessa | Syvät pitkittäiset urat tapissa; korkea kirkuminen artikuloinnin aikana; takavarikoitu neula |
| Särkyttävä korroosio | Mikrovärähtelyt (<100 um) rikkovat suojaavan oksidikalvon voimakkaassa tärinässä | Hieno punertavanruskea (kaakao)jauhe tai musta liete, joka itkee neulasilmästä; kuoppaiset kontaktitasot |
| Reiän ovalisointi (silmän pidennys) | Sykkivät iskukuormat ylittävät perusteräksen myötörajan miljoonien jaksojen aikana | Silmäreiän halkaisija venyy pyöreästä > 0,5 mm; liiallista mekaanista kolinaa peruutettaessa |
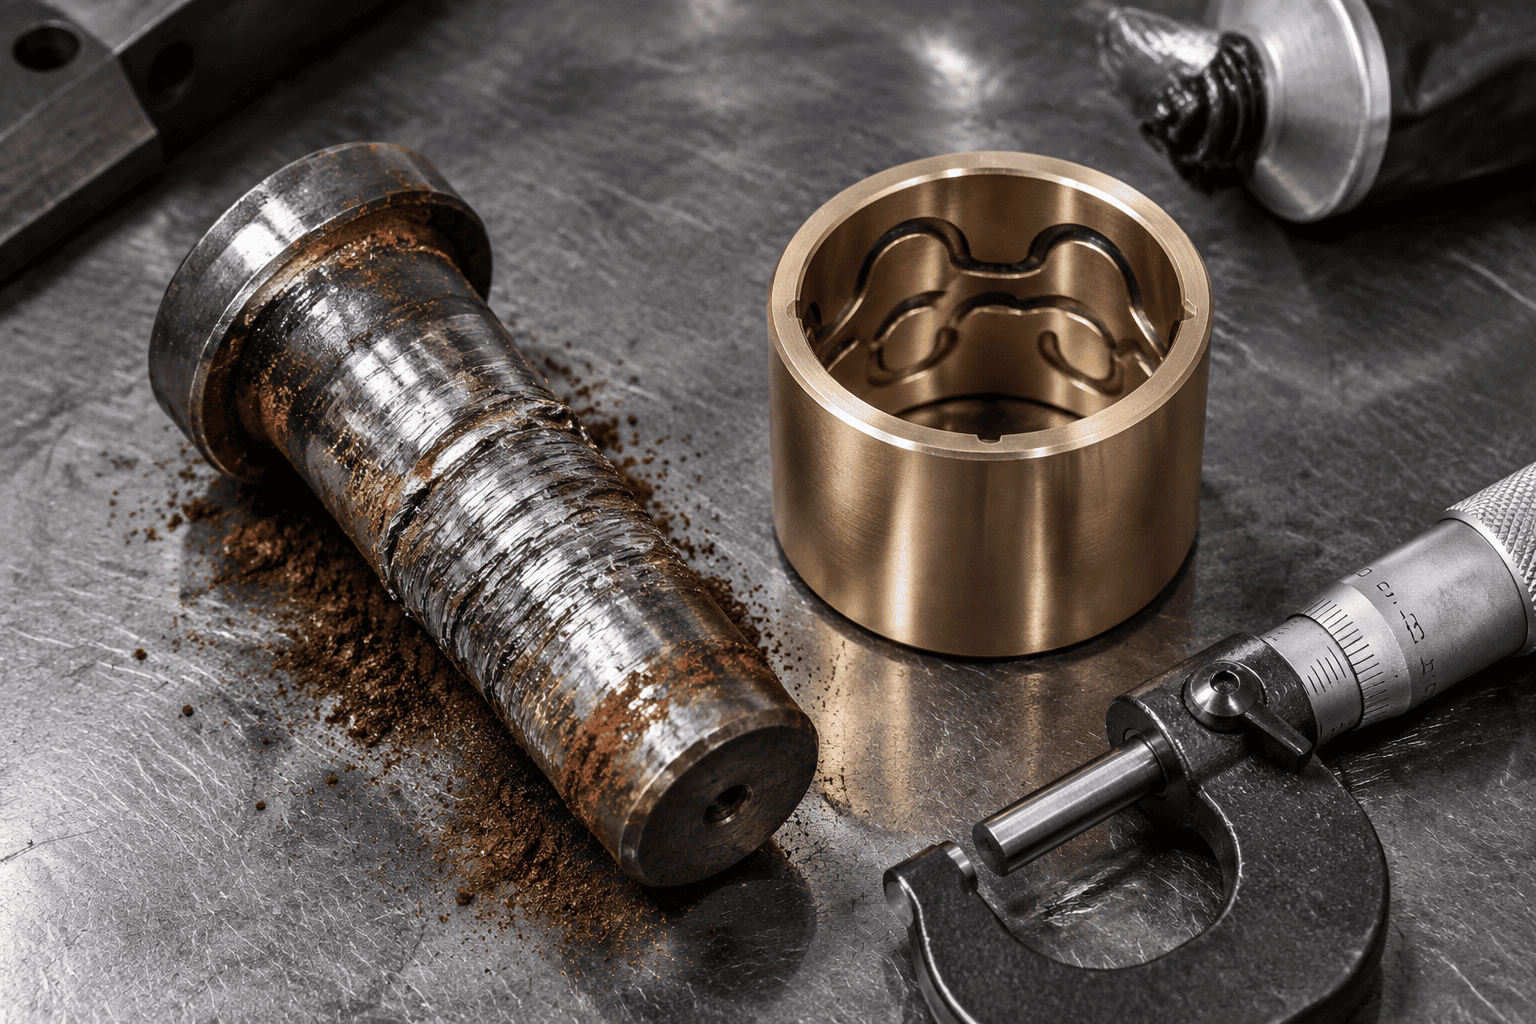
Kun kaivinkoneen kauhahydraulisylinterimurtuu tiheän saven tai kiven läpi, kosketuspaineet tapin ja holkin poikki ylittävät helposti 80 - 100 MPa (11 600 - 14 500 psi). Jos voitelurasvakalvo hajoaa, terästapin ja terästangon silmukan mikroskooppiset pinnan epätasaisuudet koskettavat suoraan. Kitka tuottaa välittömästi paikallista lämpöä, joka ylittää 800 °C, jolloin muodostuu mikrohitsauksia ja repeytyy perusmetallin paloja. Tuntien kuluessa tappi tarttuu kiinteästi solmuun.
Korkeataajuisissa värähtelevissä laitteissa, kuten tienpäät ja hydraulivasarat, kääntötappi käy läpi pieniä kulmikkaita mikroliikkeitä (alle 50 mikronia) jatkuvassa kuormituksessa. Tämä mikrohankaus pyyhkii pois rasvan ja jauhaa mikroskooppisia teräshiukkasia. Kun nämä vastaleikatut teräshiukkaset hapettavat ilmassa, ne muodostavat kovaa rautaoksidia (Fe2O3), luoden hankaavan punaisen kiillotusruuvan, joka hioo neulan silmän yli.
Yksiosaisissa taotuissa tankosilmukoissa ja hitsatuissa pohjalevyissä jatkuva suunnattu vasarointi saa pyöreän tapin reiän taipumaan pysyvästi pitkänomaiseksi ellipsiksi. Kun välys ylittää 0,8 mm (0,030"), dynaamiset iskukuormat lisääntyvät eksponentiaalisesti ja aiheuttavat lopulta renkaan väsymishalkeamia silmän kello 3 ja 9 jännityskeskittymien kulmissa.
Oikean holkkiarkkitehtuurin valinta on 1 000 tunnin ja 10 000 tunnin ongelmattoman nivelen käyttöiän välinen ero:
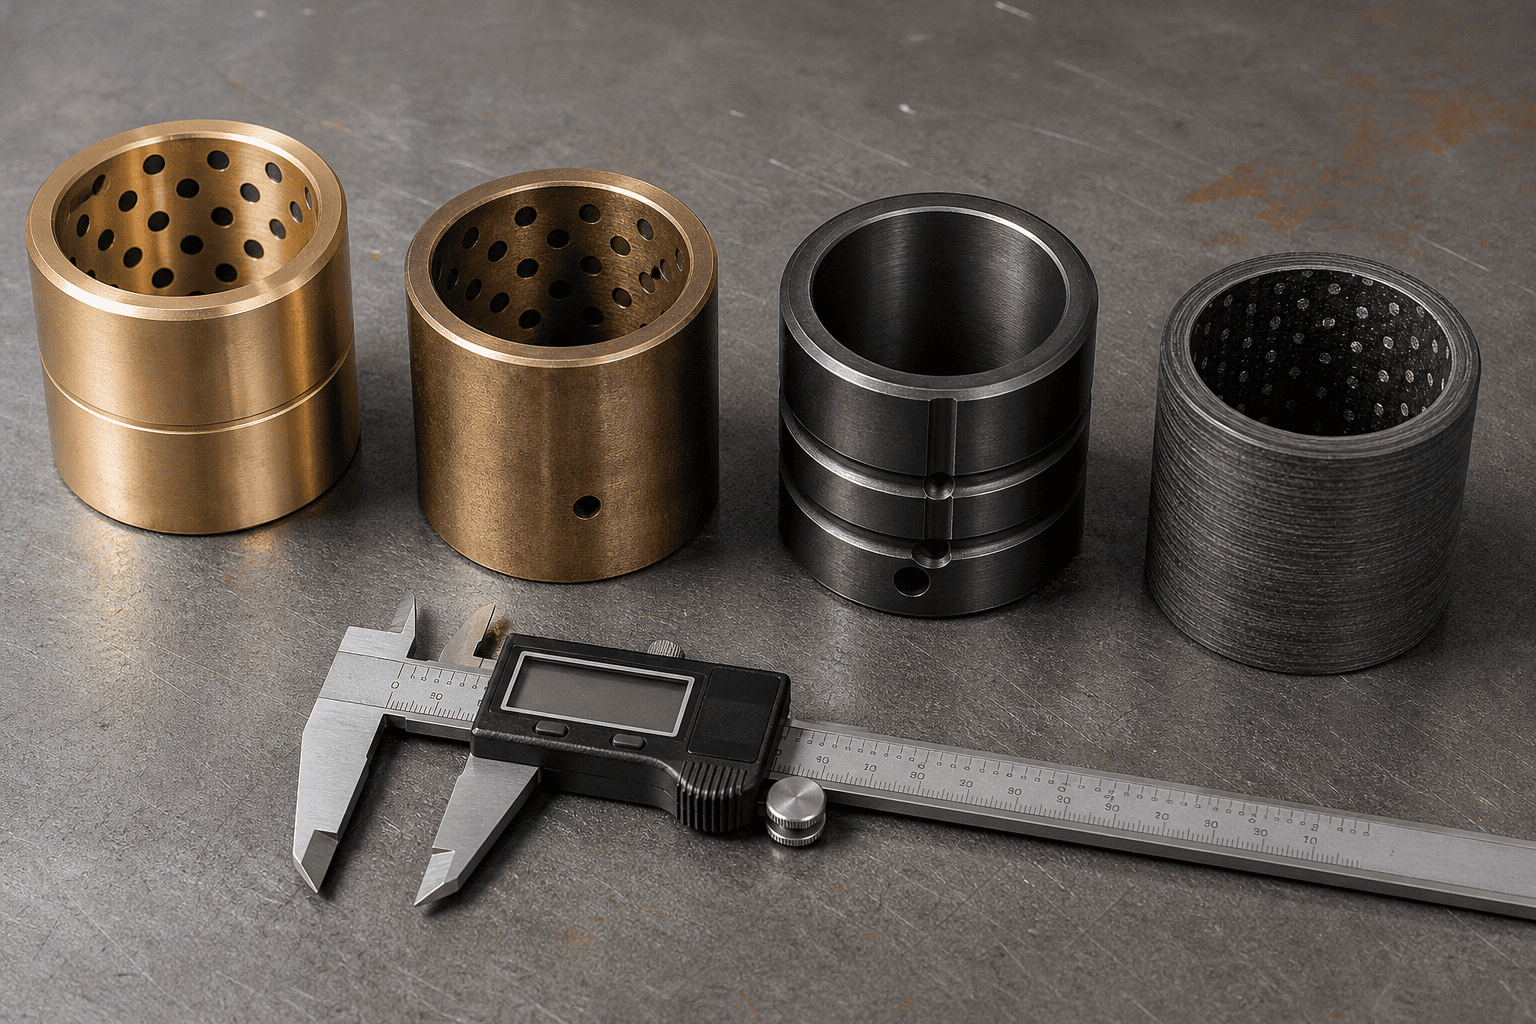
| Holkkimateriaaliluokka | Suurin dynaaminen kuormitus | Voitelun tarve | Paras leikkauskohtaus |
|---|---|---|---|
| High-Lead Bronze (SAE 660 / C93200) | 35–45 MPa (kohtalainen) | Päivittäinen voitelu vaaditaan | Kevyt teollisuus ja yleinen maatalous |
| Mangaanipronssi (C86300 High-Tensile) | 70–90 MPa (raskas) | Säännöllinen voitelu vaaditaan | Vakava maansiirto- ja kaivoskauhan kytkentä |
| Kotelokarkaistu teräs (8620 Carburized 60HRC) | 120–150 MPa (äärimmäinen isku) | Voitelu + korkeapainemoly | Jätepakkauslaitteet, leikkausleuat, raskaat murskaimet |
| PTFE Fiber-Wound komposiitti (Duralon) | 100–140 MPa (nollarasvaus) | 100 % RASVATON Itsevoiteleva | Vedenalaiset, elintarvikelaatuiset ja saavuttamattomat nivelet |
Älä koskaan asenna karkaisematonta kaupallista 1045 hiiliterästappia raskaaseen sylinterihaarukkoon. Standardin 1045 pinnan kovuus on vain 18-22 HRC; se deformoituu ja särkyy muutamassa viikossa mangaanipronssi- tai karkaistu teräsholkkia vasten.
Pohjaytimen materiaali: 4140 kromi-molybdeeni tai 8620 nikkeli-kromiseosteräs, karkaistu ja karkaistu ytimen sitkeyden (28–32 HRC) saavuttamiseksi äärimmäisten taivutusiskujen vaimentamiseksi ilman katkeamista.
Pintakotelon karkaisu: Induktiokarkaistu tai syvä kotelohiiletys 58–62 HRC:hen vähintään 1,5 mm:n (0,060") syvyyteen.
Pinnan viimeistely: Tarkkuushiottu ja kiillotettu arvoon Ra ≤ 0,2 μm (8 mikrotuumaa). . Syövyttävissä meri-, jäänesto- tai kemiallisten lannoitteiden ympäristöissä määritä 25 mikronin kovakromipinnoite tai nestemäinen QPQ-nitriding pintamaali kovettuneen kotelon päälle.
Oletko kokenut jatkuvaa tappien ryppyä, naksuvia nivelliitoksia tai haarukkakorvan halkeilua laitteissasi?
Ota yhteyttä HCIC:n erikoistuneeseen suunnitteluryhmään. Valmistamme raskaita mittatilaustyönä valmistettuja sylintereitä, jotka on varustettu mangaanipronssilla, kotelokarkaistulla metalliseoksella tai itsevoitelevilla komposiittiholkeilla, jotka on yhdistetty sertifioituihin 58–62 HRC:n induktiokarkaistuihin tappeihin, jotka on suunniteltu luotettaviksi ilman seisokkiaikaa.