Raskaissa hydraulisylintereissä kovakromipinnoitus muodostaa ensisijaisen esteen hankaavaa kulumista ja ympäristön hapettumista vastaan. Kerroksen paksuuden mittaaminen tuhoamatta valmiita hiottuja sauvoja on tärkeä ensimmäisen esineen tarkastusvaihe.
| Tuote | Yksityiskohdat |
|---|---|
| Kvadrantin asemat | Yläkvadrantti: 0°Oikea: 90°Alempi kvadrantti: 180°Vasen: 270°(Mittaus kiinteästä terästankosta) |
| Pitkittäiset mittausasemat | 3 asemaa: edessä (100mm), keskellä, takana (100mm) |
| Radiaaliset lukemat | 4 radiaalilukemaa per asema, yhteensä 12 pisteen datamatriisi |
| Tavoitepaksuus | Vakioteollisuus ≥ 25 μm Vakava käyttö ≥ 40–50 μm |
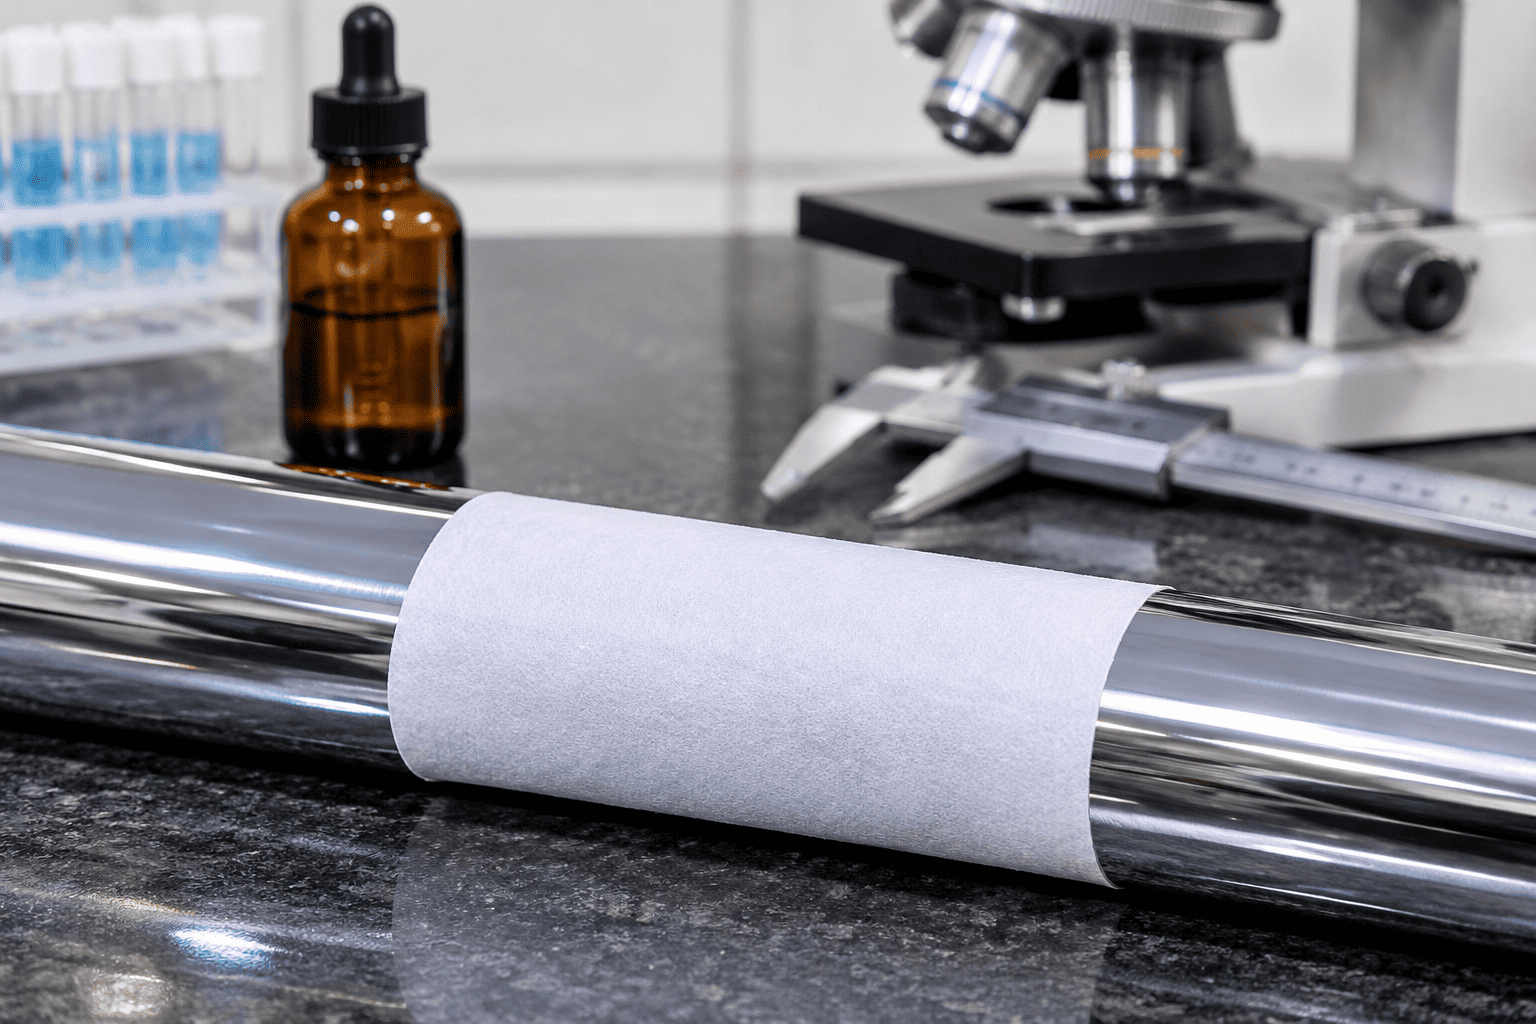
Kovan kromin männänvarren laatustandardien tiukka noudattaminen hydraulisylintereille paksuuden tarkastuksen aikana estää varhaisen pistesyöpymisen ja öljytiivisteen pursotuksen raskaassa monivuorotyössä.
Hydraulisylinterin tangon toiminnallinen naarmuuntumisenkestävyys riippuu kerrostetun kromihilan kristallografisesta kovuudesta:
Toisin kuin koristeellinen kirkas kromi, teollinen kovakromipinnoitus synnyttää luonnollisesti sisäisiä jännitystä vähentäviä mikrohalkeamia sähkösaostuksen aikana. Hallitut mikrohalkeamaverkostot ovat kriittisiä: ne säilyttävät mikroskooppiset voiteluöljykalvot, jotka vähentävät tiivisteen kitkaa ilman, että syövyttävä kosteus pääsee käsiksi raakateräkseen.
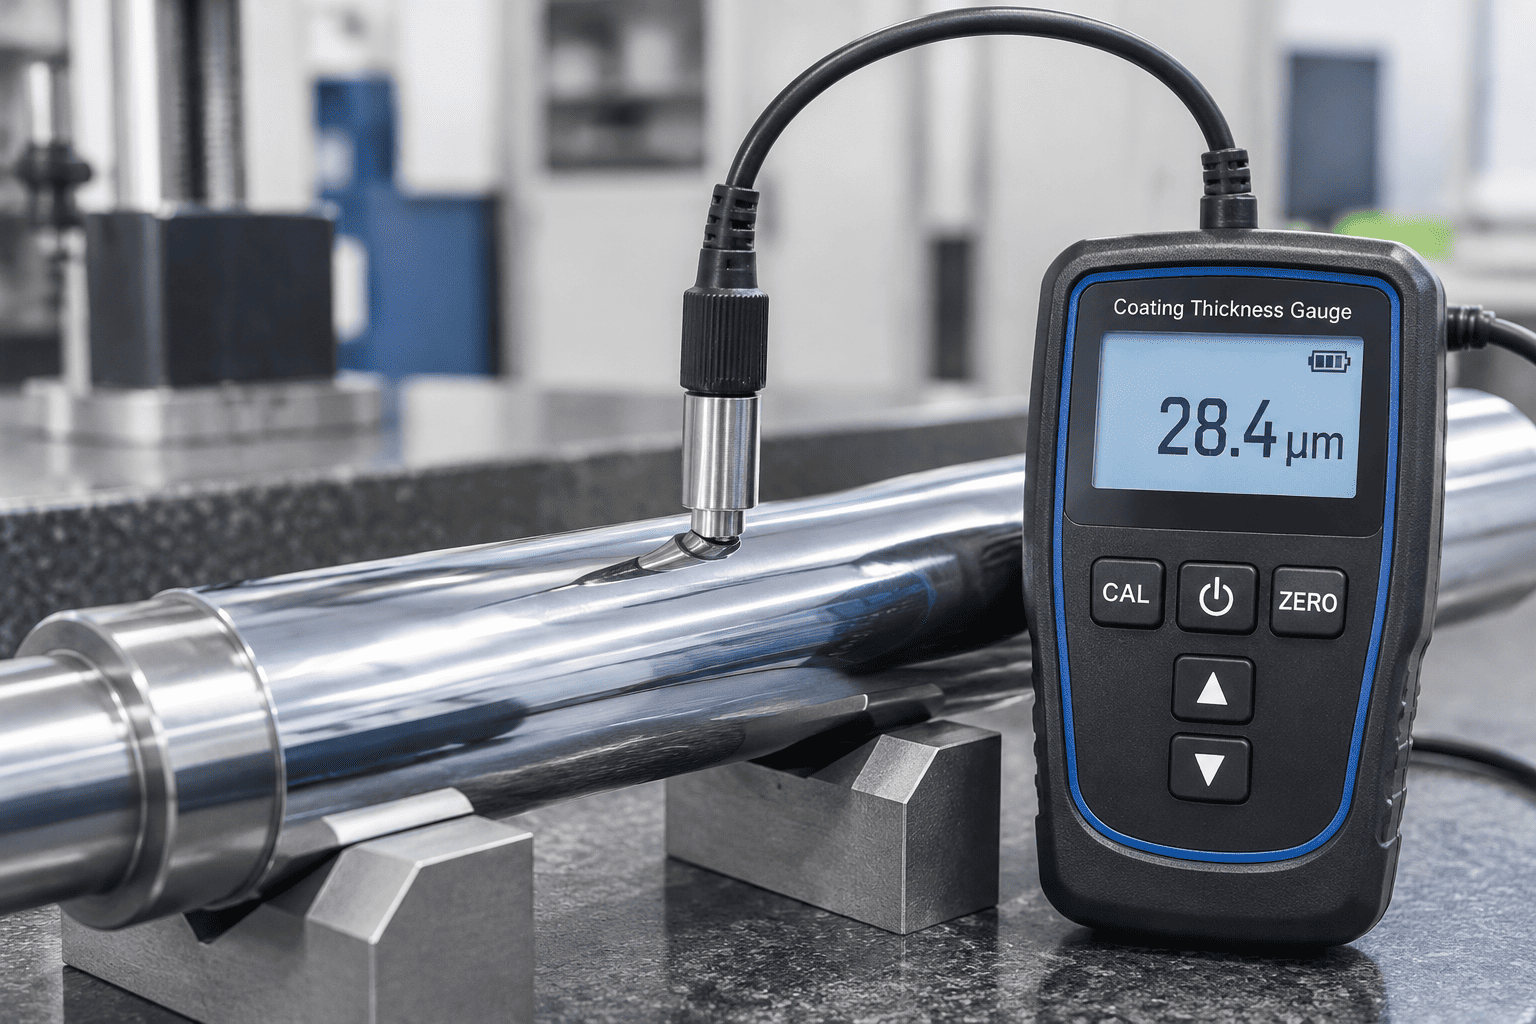
1. Reagenssiformulaatio: Valmista liuos, jossa on 10 g/l kaliumferrisyanidia (K3[Fe(CN)6]) ja 20 g/l natriumkloridia (NaCl) liuotettuna tislattuun veteen.
2. Käyttö: Levitä reagenssilla kyllästetty imukykyinen suodatinpaperi suoraan puhdistetulle, rasvattomalle kromitangon pinnalle 10 minuutin ajaksi.
3. Reaktiokemia: Jos huokos tai halkeama ulottuu kokonaan rautateräspohjaan asti, rauta-ionit liukenevat ja reagoivat muodostaen erottuvanPreussin siniset tahrat (Fe4[Fe(CN)₆]₃):
4. Hyväksymiskynnys: Hydraulisylinterien kovakromatun männänvarren laatustandardien mukaisesti nolla sinistä pistettä 100 cm²:tä kohti sallitaan ensimmäisen luokan hydraulisylinterien varrelle.
Optisessa metallografisessa tarkastuksessa (200-kertainen suurennus suolahapolla) erittäin kestävissä sauvoissa on oltava 400–600 mikrohalkeamaa lineaarisenttimetriä kohden. Suljettu, halkeamaton verkko estää kosteuden kulkeutumisen ja säilyttää samalla U-kupin polyuretaanitiivisteiden rajavoitelun.
Kiihdytetyt korroosiokammiot simuloivat vuosien ankaraa rannikkoalueiden, jäänpoistokemikaalien ja kiviaineslouhosten altistumista valvotussa laboratorioympäristössä:
Näiden kovien kromien männänvarren laatustandardien noudattaminen hydraulisylintereille varmistaa, että nestevoimasylinterit, joita käytetään ankarissa teiden suolaus-, maatalouden lannoitteiden ja rannikkoalueiden telakkaympäristöissä, toimivat ilman tiivistettä murskaavia korroosiokuoppia.
| Metrologinen ulottuvuus | Vakiolaatuvaatimus | Vahvistusstandardi | Vikatila estetty |
|---|---|---|---|
| Pinnoituskerroksen paksuus | ≥25 μm (vakio) / ≥40–50 μm (raskas) | ISO 2178 magneettinen induktio | Ennenaikainen kuluminen ja perusteräksen altistuminen |
| Vickersin mikrokovuus | 850 - 1 050 HV0.1 (65 - 70 HRC) | ISO 4516 / ASTM E384 | Raapiminen ja naarmuuntuminen ilmassa leviävästä hiekasta |
| Mikrohalkeamien tiheys | 400 - 600 halkeamia/cm (ei läpikulkuverkko) | Metallurgical Etch @200× | Öljykalvon nälkä tai syvä kosteuden tihkuminen |
| Huokoisuuden tarkistus | Zero Blue Spots per 100 cm2 suodatintesti | Ferroksyylireagenssi (ASTM B571) | Pinhole galvaaninen ruoste ja pinnan alla rakkuloita |
| Neutraali suolasuihke (NSS) | 500–1 000+ tuntia (luokitus 10) | ASTM B117 / ISO 9227 | Ympäristön aiheuttama ruostekuvio paljaissa pysäköityissä tangoissa |
| Pintakäsittely (Ra) | Ra = 0,10 - 0,20 μm (Rmr> 50 %) | ISO 4287 Stylus Profilometer | Tangon tiivisteen huulen hankaus ja dynaaminen hydrauliöljyvuoto |
| Halkaisijainen juoksu | ≤0,15 mm per 1 000 mm sauvan pituus | Dial-osoitin V-lohkoissa | Sylinteriholkin holkin sidonta ja tiivisteen ovalointi |
Näiden hydraulisylintereiden kattavat kovakromimännän varren laatustandardit takaavat, että hydraulilaitteiden valmistajat toimittavat vuotamattomia, pitkäikäisiä lineaarisia toimilaitteita maailmanlaajuisille teollisuus- ja liikkuvien koneiden markkinoille.
Tekniset asiakirjat, materiaalitestitodistukset (EN 10204 3.1) ja mukautetut OEM-sylinteritangon tekniset tiedot,ota yhteyttä HCIC:n laatusuunnitteluun osoitteessa "info@jnhcic.com".